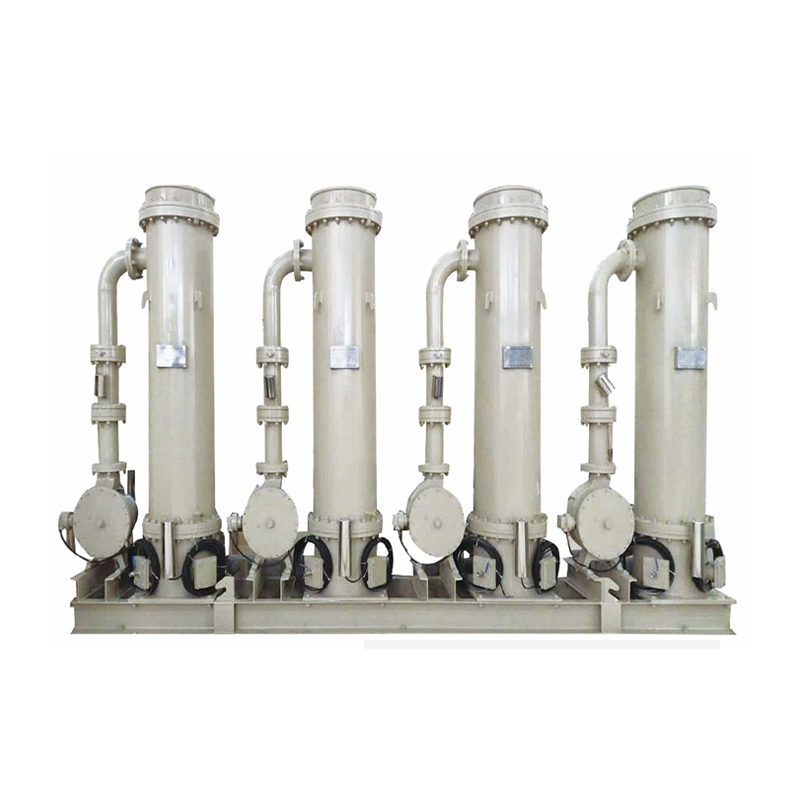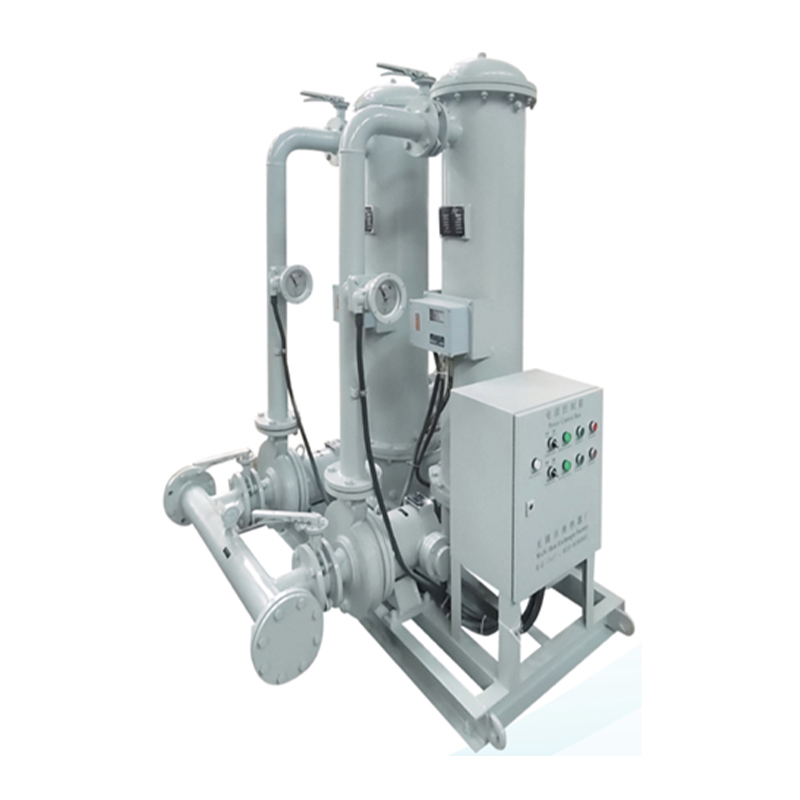
Нефтехимические теплообменники: цены и заводы 2026
2026-09-09
- Почему цены на нефтехимические теплообменники в 2026 году шокируют?
- География производства: кто реально делает, а кто перепродает?
- Технологический тупик или прорыв? Пластинчатые vs Кожухотрубные
- Скрытые угрозы: на чем эконолят производители в 2026 году
- Как выбрать поставщика: чек-лист для главного инженера
- Прогноз рынка: что будет дальше?
- Итоговое резюме
Рынок промышленного оборудования в России переживает тектонические сдвиги, и если вы сейчас ищете нефтехимические теплообменники: цены и заводы 2026, то вы, скорее всего, столкнулись с хаосом в коммерческих предложениях. Еще пять лет назад выбор был предсказуемым: немецкое качество по высокой цене или китайский масс-маркет с долгими сроками поставки. Сегодня карта рынка перекроена. Санкционное давление, разрыв логистических цепочек и форсированная локализация создали ситуацию, где старые правила игры больше не работают.
Я потратил последние три месяца, анализируя реальные контракты, посещая производственные площадки от Татарстана до Сибири и общаюсь с главными инженерами нефтеперерабатывающих заводов. Скажу прямо: то, что написано в красивых буклетах поставщиков, часто расходится с реальностью эксплуатации. В этой статье мы не будем пересказывать учебники термодинамики. Мы разберем, почему цена на кожухотрубные аппараты выросла на 40% за год, какие заводы действительно способны заменить западные аналоги, а какие просто клеят шильдики, и как не потерять миллионы рублей на простоях из-за некачественной сварки.
Почему цены на нефтехимические теплообменники в 2026 году шокируют?
Давайте снимем розовые очки. Если вы ожидаете увидеть цены 2021 года, забудьте. Инфляция издержек производства в России достигла критических значений. Но дело не только в общей экономической ситуации. Структура себестоимости изменилась фундаментально.
Во-первых, сталь. Специальные марки нержавеющих сталей (типа 12Х18Н10Т или импортные аналоги AISI 321/316), необходимые для работы в агрессивных средах НПЗ, теперь закупаются через сложные схемы импорта или у ограниченного числа местных металлургических комбинатов, которые диктуют свои условия. Дефицит качественного металла — это не слухи, это ежедневная боль закупщиков.
Во-вторых, комплектующие. Уплотнения, крепеж, датчики давления и температуры. Раньше мы ставили проверенные европейские бренды. Теперь? Либо дорогой параллельный импорт с риском подделок, либо переход на китайские аналоги, качество которых варьируется от “приемлемо” до “катастрофа”. Заводы вынуждены закладывать риски брака и удорожания логистики в финальную цену.
В-третьих, кадры. Квалифицированные сварщики, имеющие допуски НАКС (Национальное Агентство Контроля Сварки) для работы с высоколегированными сталями, стали “золотым фондом”. Их зарплаты выросли вдвое, и это напрямую влияет на стоимость изготовления одного теплообменника.
Реальный диапазон цен в 2026 году:
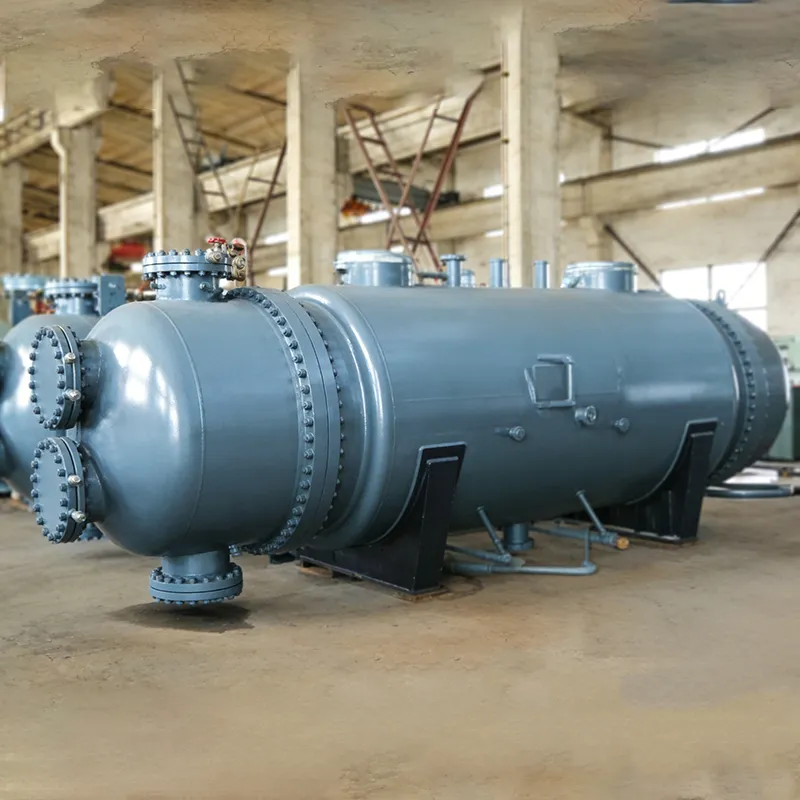
- Стандартные кожухотрубные теплообменники (площадь теплообмена до 50 м²): от 1.2 до 2.5 млн рублей.
- Аппараты средней мощности (50-200 м²) из спецсплавов: от 3.5 до 8 млн рублей.
- Крупноузловые системы для крекинга и риформинга (индивидуальное проектирование): от 15 млн рублей и выше, с сроком ожидания от 6 месяцев.
Обратите внимание: это цены “под ключ” с учетом испытаний и паспортизации. Демпинговые предложения ниже этих маркеров должны вызывать у вас не радость, а тревогу. Скорее всего, там сэкономлено на толщине стенки труб, качестве сварных швов или входном контроле материалов.
География производства: кто реально делает, а кто перепродает?
Российский рынок теплообменного оборудования фрагментирован. Есть гиганты, есть нишевые игроки и есть “перекупы”, выдающие себя за производителей. Давайте разберем ключевые центры компетенций, актуальные для 2026 года.
Поволжье: Традиционная кузница кадров
Татарстан и Самарская область исторически являются центром нефтехимии. Заводы здесь (например, крупные игроки в Нижнекамске и Тольятти) имеют огромную школу проектирования. Их плюс — понимание специфики процессов НПЗ. Они знают, что такое сероводородная коррозия не по книгам, а по опыту своих соседей-заказчиков. Однако, из-за высокой загрузки очередь на изготовление может достигать 8-10 месяцев. Если вам нужно “вчера”, этот вариант не подойдет.
Урал: Тяжелое машиностроение
Свердловская и Челябинская области. Здесь делают “танки”. Теплообменники для высоких давлений и температур. Уральские заводы сильны в металлообработке и сварке толстостенных конструкций. Если ваш процесс требует работы при давлении свыше 4 МПа, смотрите на Урал. Но будьте готовы к тому, что сервисная гибкость у них ниже, чем у более мелких частных предприятий. Это конвейер, пусть и качественный.
Центральная Россия и Северо-Запад: Новые технологии
Здесь сосредоточились компании, которые активно внедряют пластинчатые и паяные теплообменники, а также модульные решения. Они быстрее реагируют на запросы рынка, чаще используют импортные комплектующие (пока еще доступные) и предлагают лучший инжиниринг. Для модернизации существующих линий, где важна компактность и КПД, стоит смотреть именно сюда.
Важный нюанс: Многие заявленные “заводы” на самом деле имеют только сборочный цех. Трубы они гнут где-то на стороне, фланцы покупают готовые, а сами занимаются только сваркой корпуса. Это не всегда плохо, но вы должны понимать, кто реальный производитель компонентов. Требуйте сертификаты на трубы и фланцы. Если поставщик мнется — бегите.
Технологический тупик или прорыв? Пластинчатые vs Кожухотрубные
В инженерной среде идет спор: стоит ли массово переходить на пластинчатые теплообменники (ПТО) взамен традиционных кожухотрубных (КТТО)? В 2026 году ответ уже не так однозначен, как казался в 2020-м.
Пластинчатые аппараты эффективнее. Их КПД на 30-50% выше, они компактнее. Для новых проектов это идеально. Но есть “ложка дегтя”. Пластинчатые теплообменники крайне чувствительны к качеству рабочей среды. Загрязнения, механические примеси, нестабильность химического состава — и ваши дорогие пластины забиваются или корродируют. Очистка ПТО сложнее и дороже. В условиях российской нефтехимии, где качество сырья иногда “плавает”, надежность старого доброго кожухотрубного аппарата может оказаться решающим фактором.
Кожухотрубные теплообменники прощают ошибки. Их легче чистить механическим способом, они проще в ремонте (замена трубки дешевле замены пакета пластин). Если у вас нет идеальной системы водоподготовки и фильтрации сырья, КТТО остается безальтернативным выбором для критических узлов.
| Параметр | Кожухотрубные (КТТО) | Пластинчатые (ПТО) |
|---|---|---|
| Эффективность теплообмена | Средняя | Высокая |
| Чувствительность к загрязнениям | Низкая (устойчивы) | Высокая (требуют фильтрации) |
| Стоимость обслуживания | Низкая/Средняя | Высокая (химпромывка, замена пластин) |
| Занимаемая площадь | Большая | Компактная |
| Срок изготовления в РФ (2026) | 3-6 месяцев | 1-3 месяца (часто сборка из импортных плит) |
| Риск утечек | Низкий (сварные соединения) | Средний (множество уплотнений) |
Мой совет: не гонитесь за модой. Для основных технологических потоков НПЗ выбирайте надежность КТТО. Для вспомогательных систем, отопления, вентиляции и чистых сред — смело берите ПТО. Гибридные решения тоже набирают популярность, но они требуют тщательного инженерного расчета.
Скрытые угрозы: на чем эконолят производители в 2026 году
Вот та часть статьи, которую маркетологи заводов хотели бы вырезать. Я видел проекты, где экономия была заложена в саму конструкцию, и это приводило к авариям через год эксплуатации.
1. Толщина стенки труб. По ГОСТу допускается определенная минусовая толщина. Некоторые заводы берут трубы с нижней границы допуска. В теории все нормально. На практике, при вибрациях и гидроударах, такие трубы лопаются быстрее. Всегда уточняйте в ТЗ минимальную расчетную толщину стенки, а не номинальную.
2. Качество уплотнений. В разборных теплообменниках уплотнение — слабое звено. Использование дешевых аналогов EPDM или Nitrile вместо оригинальных материалов приводит к тому, что прокладки “текут” при первых же термоциклах. Требуйте паспорта на резиновые уплотнения и проверяйте их температурный диапазон. Не верьте на слово “аналог подходит”.
3. Антикоррозийная защита корпуса. Снаружи теплообменник может выглядеть красиво, покрытый дорогой краской. Но если внутренняя поверхность кожуха не прошла качественную дробеструйную очистку перед покраской, коррозия съест его изнутри за два сезона. Это особенно актуально для установок на открытом воздухе в климате с высокой влажностью.
4. Имитация испытаний. Гидравлические испытания — обязательная процедура. Но некоторые недобросовестные производители проводят их формально, не выдерживая давление нужное время или используя некалиброванные манометры. Требуйте протоколы испытаний с печатью лаборатории и, если возможно, присутствуйте на испытаниях лично или отправляйте своего представителя. Это окупается.
Как выбрать поставщика: чек-лист для главного инженера
Чтобы не стать жертвой маркетинговых уловок, используйте этот алгоритм при выборе завода-изготовителя нефтехимических теплообменников в 2026 году.
- Проверка лицензий: Наличие действующей лицензии НАКС на сварку и контроль. Без этого вы не сможете легально эксплуатировать оборудование под давлением. Попросите сканы свидетельств аттестации технологии сварки (ПАттС).
- Референс-лист: Не спрашивайте “кто ваши клиенты?”. Спросите: “Могу ли я позвонить главному механику завода X, где стоят ваши аппараты 2023 года выпуска?”. Если отказываются — это красный флаг. Реальные отзывы можно получить только у тех, кто уже эксплуатирует оборудование хотя бы один зимний сезон.
- Собственное КБ: Есть ли у завода свое конструкторское бюро? Способны ли они внести изменения в чертеж под ваши конкретные патрубки или ограничения по габаритам? Заводы-сборщики часто работают только по типовым чертежам и не могут гибко адаптироваться.
- Логистика и шеф-монтаж: Включена ли доставка до вашей площадки? Предоставляют ли они шеф-монтаж? Ошибка при монтаже (перекос фланцев, неправильная затяжка болтов) сводит на нет качество изготовления. Ответственный поставщик контролирует этап монтажа.
- Гарантийные обязательства: Читайте договор внимательно. Гарантия на теплообменник должна быть не менее 12-18 месяцев с момента пуска, но не более 24 месяцев с момента отгрузки. Избегайте формулировок “гарантия на отсутствие скрытых дефектов”, если не прописаны механизмы их выявления.
Прогноз рынка: что будет дальше?
К концу 2026 года мы ожидаем дальнейшей консолидации рынка. Мелкие цеха, не способные обеспечить контроль качества и соблюдение сроков, уйдут в тень или будут поглощены более крупными холдингами. Цена на оборудование стабилизируется на высоком уровне, но рост замедлится.
Главный тренд — цифровизация. Теплообменники с встроенными датчиками IoT, передающими данные о температуре, давлении и загрязнении в реальном времени, станут стандартом для крупных НПЗ. Это позволит перейти от планово-предупредительного ремонта к ремонту по состоянию. Если вы проектируете новую установку сейчас, закладывайте возможность интеграции таких систем. Это сэкономит миллионы на эксплуатации в будущем.
Также стоит ожидать роста доли китайских комплектующих в российских аппаратах. Это неизбежно. Вопрос в том, смогут ли российские заводы наладить жесткий входной контроль этих компонентов. Те, кто сможет, выиграют конкуренцию. Те, кто пустит процесс на самотек, потеряют репутацию.
Итоговое резюме
Поиск надежных нефтехимических теплообменников в 2026 году — это не просто поиск самой низкой цены. Это поиск партнера, который понимает риски, имеет реальное производство и готов отвечать за свою продукцию рублем и репутацией.
Не ведитесь на демпинг. Чудес не бывает: качественный металл, работа квалифицированных сварщиков и инженерный расчет стоят денег. Экономия на этапе закупки обернется кратными потерями на этапе простоев производства. Выбирайте заводы с прозрачной историей, требуйте документы, проверяйте референсы и не бойтесь задавать неудобные вопросы. В текущих условиях осторожность — лучшее оружие инженера.
Помните: теплообменник — это сердце вашего технологического процесса. Если оно остановится, встанет весь завод. Стоит ли рисковать ради экономии 10-15% на старте? Ответ очевиден.